progettazione di un cilindro idraulico
Sviluppato come caso di studio per portfolio personale, il progetto si basa su dimensionamenti verificati per via analitica e tramite analisi FEA. Il modello 3D è stato sviluppato con un livello di dettaglio costruttivo e con l'integrazione dei componenti commerciali tale da predisporlo per la messa in tavola 2D.
L'obiettivo del progetto è il dimensionamento di un cilindro attuatore bidirezionale (in tal caso è l'olio in pressione che viene inviato attraverso la camicia nella camera del cilindro nei due versi e ne genera la spinta). Assumendo come requisiti di progetto una forza di spinta in fuoriuscita di 1000 kg e una pressione d'ingresso medio-alta di 150 bar, la prima fase prevede il calcolo dell'area della superficie di spinta del pistone A.
A partire dall'area di spinta si definisce l'alesaggio della camicia D.
Standardizzando il valore geometrico in base alla componentistica commerciale (come le guarnizioni di tenuta) si sceglie il valore di alesaggio più vicino di 30 mm e si procede a ricalcolare la pressione dell'olio in ingresso nella camera.
Assunto questo come valore di progetto per la pressione interna, occorre considerare che le rapide commutazioni delle valvole a cursore generano picchi transitori pari al 130%-150% del livello nominale. Di conseguenza, il cilindro sarà dimensionato sulla base della sollecitazione massima stimata, pari appunto a 21 MPa.
A fronte di una corsa di progetto pari a 50 mm, imposterò un pre-dimensionamento di tutti i componenti del cilindro sulla base dei parametri di pressione di lavoro, velocità di scorrimento pistone/camicia, temperatura a cui è soggetto il gruppo, alesaggio e corsa appena definiti.
La prima cosa che ho fatto è stata calcolare lo spessore esatto della camicia, partendo da una logica di calcolo che poi verificheremo anche attraverso un'analisi FEA.
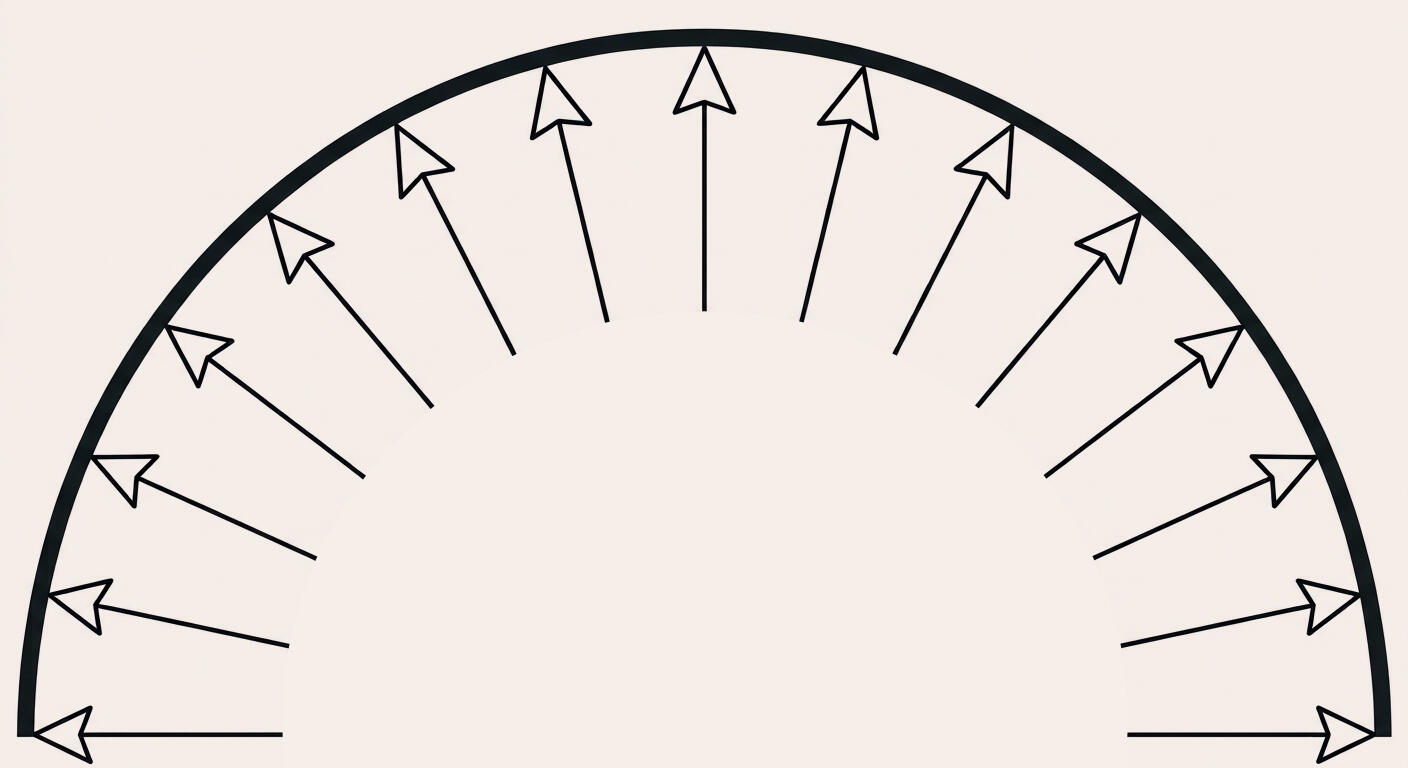
La pressione p che insiste sul semi-anello interno della camicia genera nei punti di attacco dei due semi-anelli due tensioni, che andranno a separare i semi-anelli stessi e ad aprire la camicia. La determinazione dello spessore l'ho realizzata secondo la norma UNI EN 13445-3. Secondo norma si calcola il coefficiente di sicurezza f e si procede al calcolo dello spessore e, scegliendo come materiale della camicia l'E355.
I tubi commerciali per applicazioni oleodinamiche con diametro interno da 30 mm presentano tipicamente uno spessore di 5 mm. Vengono forniti già tollerati internamente secondo la classe ISO H8, una misura necessaria a garantire il corretto accoppiamento con il pistone. Quindi scegliendo questo tipo di tubo avrei 3,4 mm in più sullo spessore di materiale aggiuntivo, che giocherebbe solo a favore di sicurezza. Considerando che è una versione dimostrativa di applicazione non ho un particolare vincolo geometrico sullo spessore, che sarebbe di costo del tubo e di lavorazione successiva e che comunque va assolutamente considerato in fase di progettazione di un'applicazione.
A questo punto considerando una corsa di 50 mm e l'alesaggio di 30 mm, ho eseguito un dimensionamento preliminare del cilindro, che verificheremo insieme nelle scelte progettuali e nei dimensionamenti prendendo come riferimento alcune normative UNI e le verifiche di tipo FEA.
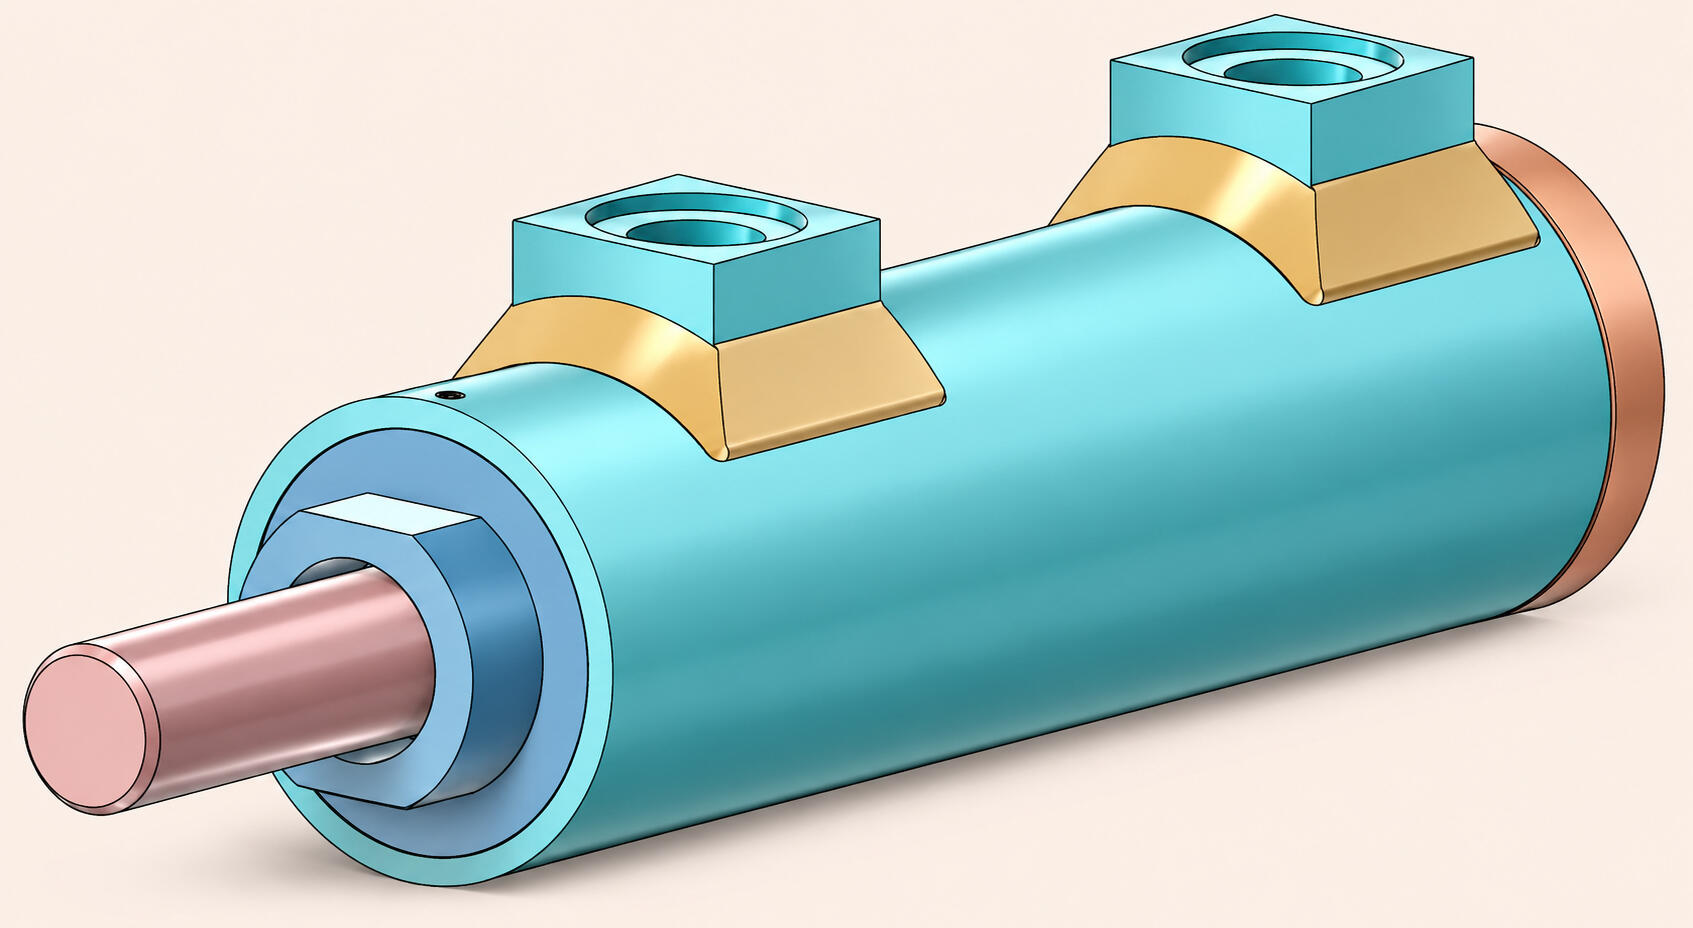
Quello che mostrerò è il cilindro idraulico modellato con SOLIDWORKS visto dall'esterno, a cui seguirà una vista in sezione lungo il piano di simmetria del gruppo.
Cilindro idraulico dimensionato visto dall'esterno
cilindro idraulico dimensionato visto in sezione
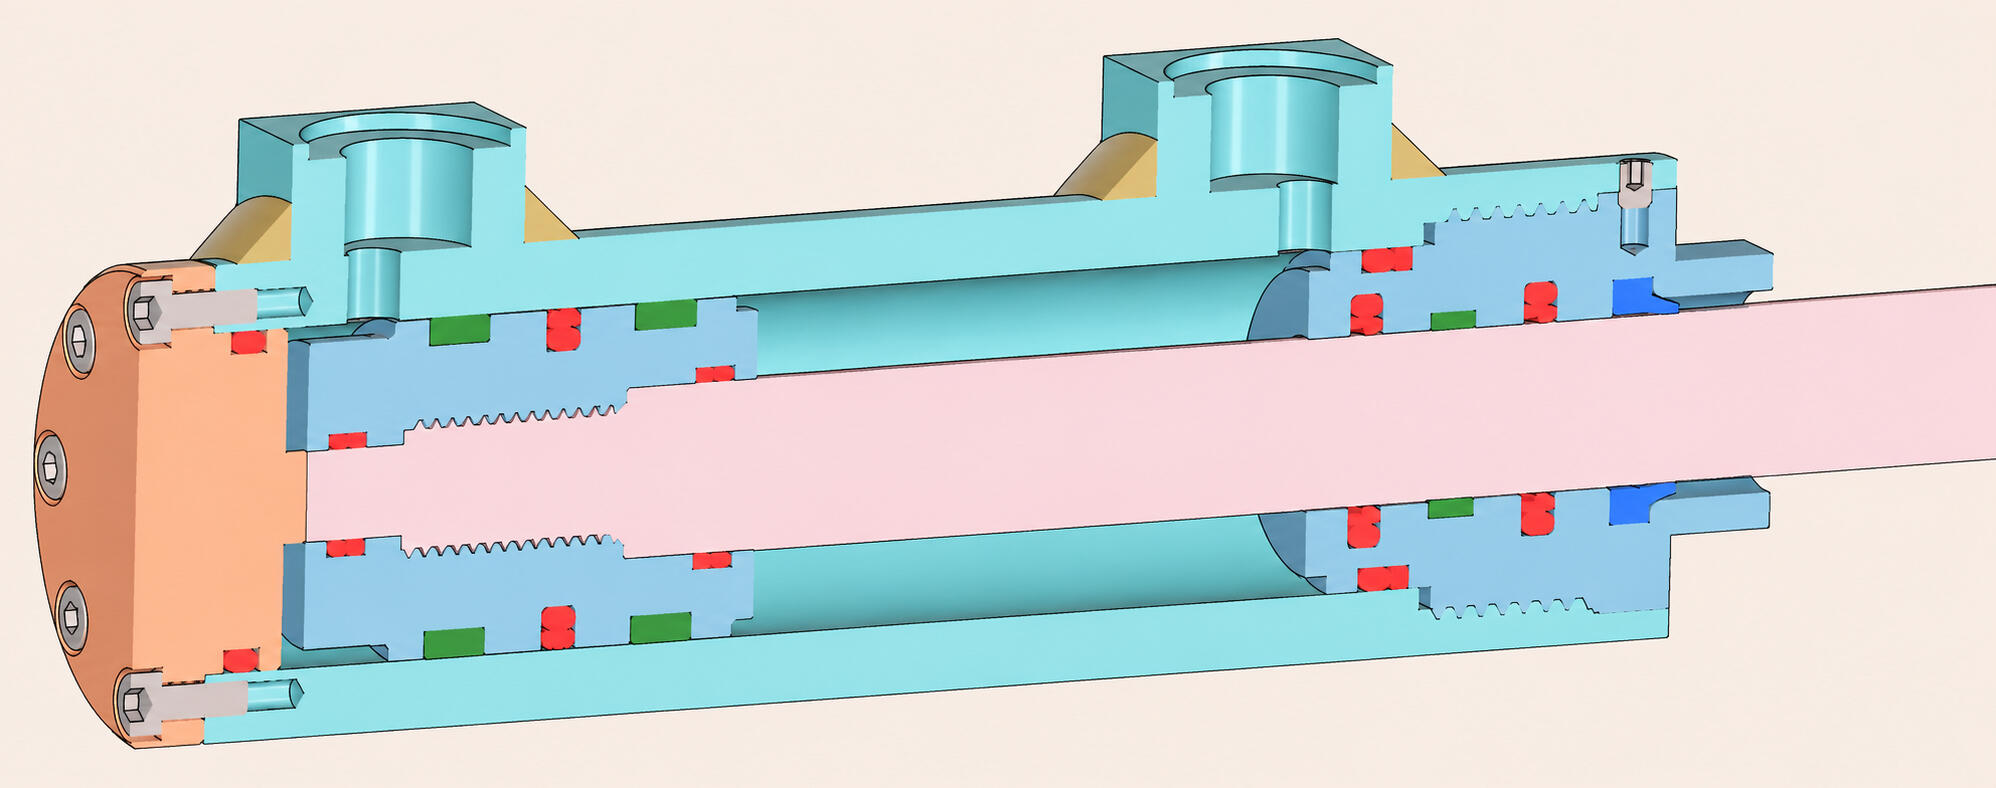
Viene riportata una vista del cilindro idraulico in sezione tagliato rispetto ad un piano di simmetria passante per l'asse dello stelo e con corsa del pistone pari a zero. Ora, una sezione alla volta, rivelerò le scelte progettuali adottate e i dimensionamenti realizzati per garantirne il corretto funzionamento.
Filettature su stelo e testata
Per la progettazione del cilindro idraulico, è stata eseguita una filettatura M10 a passo fine sullo stelo, dedicata al suo fissaggio nel pistone. Parallelamente, per garantire l'ancoraggio della testata contro la camicia, è stata prevista sulla testata una filettatura M33, anch'essa a passo fine. La scelta di adottare un passo fine risponde principalmente a tre precise esigenze tecniche:
• Tenuta del fluido: Sebbene la tenuta principale sia affidata alle guarnizioni, un accoppiamento a passo fine offre tolleranze più strette e un percorso tortuoso più lungo per il fluido, riducendo drasticamente il rischio di trafilamenti di olio ad alta pressione attraverso i filetti.
• Riduzione dello stress meccanico sui filetti: La presenza di un maggior numero di filetti nello stesso spazio assiale consente di distribuire il carico su una superficie totale superiore, minimizzando lo stress localizzato sui singoli filetti.
• Proprietà antiallentamento: Il passo fine è caratterizzato da un angolo d'elica minore rispetto al passo grosso. Ciò riduce la tendenza naturale della filettatura a svitarsi quando il cilindro è sottoposto a vibrazioni estreme, shock idraulici o continue inversioni del moto.
frenafiletti
Un'ulteriore e importante precisazione riguarda la sicurezza dell'accoppiamento filettato tra lo stelo e il pistone del cilindro. Poiché questa giunzione è sottoposta a sollecitazioni meccaniche estreme, si è scelto di applicare un frenafiletti sullo stelo per garantire l'antisvitamento tra i componenti. Il frenafiletti anaerobico svolge infatti tre funzioni cruciali per l'integrità del sistema:
• Prevenzione dello svitamento accidentale: I continui cicli di estensione e rientro del cilindro, uniti a inversioni di marcia e arresti improvvisi, generano urti (colpi d'ariete) e vibrazioni intense che potrebbero allentare progressivamente la filettatura.
• Sigillatura contro le perdite: Alla pressione massima di picco di 210 bar, il fluido idraulico tende a insinuarsi in ogni minima via di fuga. Il frenafiletti riempie completamente i giochi microscopici della filettatura e, polimerizzando in assenza di aria, crea una barriera sigillante ermetica che blocca ogni trafilamento residuo.
• Protezione dalla corrosione da contatto (fretting): Impedendo i micro-movimenti tra i filetti maschio e femmina, la resina previene l'usura precoce del metallo e i fenomeni di ossidazione, preservando nel tempo la resistenza strutturale dello stelo.
Per un'applicazione critica e ad alta pressione come questa, è necessario un frenafiletti ad alta resistenza (forte / permanente) e con eccellenti proprietà sigillanti.
grano antisvitamento
Verrà inserito un grano antisvitamento tra camicia e testata per garantire il bloccaggio della testata rispetto alla camicia. Questo verrà realizzato praticando un foro maschiato su camicia e testata.
Per scongiurare che venga compromesso l'allineamento nell'esecuzione del foro tra camicia e testata e per il rischio che i trucioli di lavorazione penetrino all’interno della camicia — compromettendo irrimediabilmente le guarnizioni fin dal primo ciclo di lavoro — l’operazione verrà eseguita "in opera". Il cilindro sarà quindi assemblato provvisoriamente senza guarnizioni per eseguire la foratura e garantire il perfetto allineamento. Successivamente, il gruppo verrà completamente smontato, sbavato, lavato con cura e infine rimontato in via definitiva con le guarnizioni nuove.
anelli di tenuta e filettature
La progettazione e la realizzazione delle filettature sullo stelo e sulla testata prevedono specificamente che il loro diametro di nocciolo sia inferiore rispetto ai diametri interni di alcune delle tenute, in particolare gli anelli OR evidenziati in rosso nella figura della sezione conclusiva. Questa scelta geometrica è fondamentale per salvaguardare l’integrità degli elementi di tenuta (composti da OR e anello antiestrusore in rosso) durante le delicate operazioni di montaggio. In questo modo, infatti, si garantisce con assoluta certezza che l'accoppiamento OR+antiestrusore non venga tagliato o danneggiato dalla madrevite della camicia nel momento in cui si avvita la testata, e che lo stesso non accada all'OR+antiestrusore posizionato sul diametro interno del pistone durante la fase di inserimento dello stelo.
centraggio e battuta della testata
Viene realizzato un centraggio negativo sulla camicia, in cui andrà ad inserirsi in tolleranze strette il centraggio positivo che ho realizzato sulla testata, questo per garantire che l'accoppiamento camicia/testata non si centri rispetto alla filettatura, che altresì provocherebbe un disallineamento della testata e anche se di pochissimi centesimi di grado un disallineamento dello stelo.
Questo provocherebbe quattro effetti da scongiurare, che sono:
• Usura anomala e rigature: Lo stelo e la fascia di guida si consumano in modo disomogeneo (spesso su un solo lato), creando solchi e rigature sulla superficie cromata dello stelo.
• Danneggiamento delle guarnizioni: Il disallineamento deforma la guarnizione dello stelo (rod seal) e il raschiatore, causando trafilamenti e perdite di olio idraulico.
• Flessione e cricche da fatica: Sotto sforzo (soprattutto in compressione), lo stelo subisce sollecitazioni di flessione aggiuntive a quelle assiali, che possono generare micro-cricche.
• Rischio di rottura o instabilità (buckling): Nei casi più gravi o con carichi elevati, lo stelo può piegarsi permanentemente o cedere strutturalmente prima del tempo previsto dai calcoli ideali.
Infine per concludere si è previsto che la testata vada in battuta sul centraggio negativo della camicia e non altrove, in questo modo si gestisce il corretto assemblaggio del componente.
calcolo a strappo del filetto degli attacchi olio
Per iniettare olio a una pressione massima di picco di 210 bar in un cilindro idraulico utilizzando una filettatura GAS (BSP) da 1/4", entrano in gioco precise regole geometriche e di calcolo meccanico per evitare lo strappo del filetto.
A 210 bar (21 MPa), la forza che spinge per "espellere" il raccordo e strappare i filetti è calcolabile sulla superficie esposta alla pressione.
Il Calcolo della Forza assiale:
Il diametro nominale del filetto da 1/4" è circa 13,15 mm. L'area della sezione esposta alla pressione interna è:
A 210 bar (210 Kg/cm^2) la forza assiale di spinta idraulica sul raccordo è:
Resistenza allo strappo del materiale:
I primi 3 o 4 filetti in presa sopportano oltre il 70% di questo carico idraulico. La resistenza allo strappo (il taglio della sezione del filetto della madrevite) dipende drasticamente dal materiale in cui è ricavato il filetto nel cilindro:
Per i blocchetti di alimentazione saldati in S355 con 10 mm di filetto utile, l'acciaio ha una resistenza a taglio immensamente superiore ai 283 kg generati dalla pressione. Il fattore di sicurezza strutturale supera il valore di 10. A 210 bar il rischio di strappo su acciaio è nullo, a patto che il raccordo sia serrato alla coppia corretta senza aver precedentemente snervato il filetto.
TENUTE MONTATE NEL CILINDRO IDRAULICO
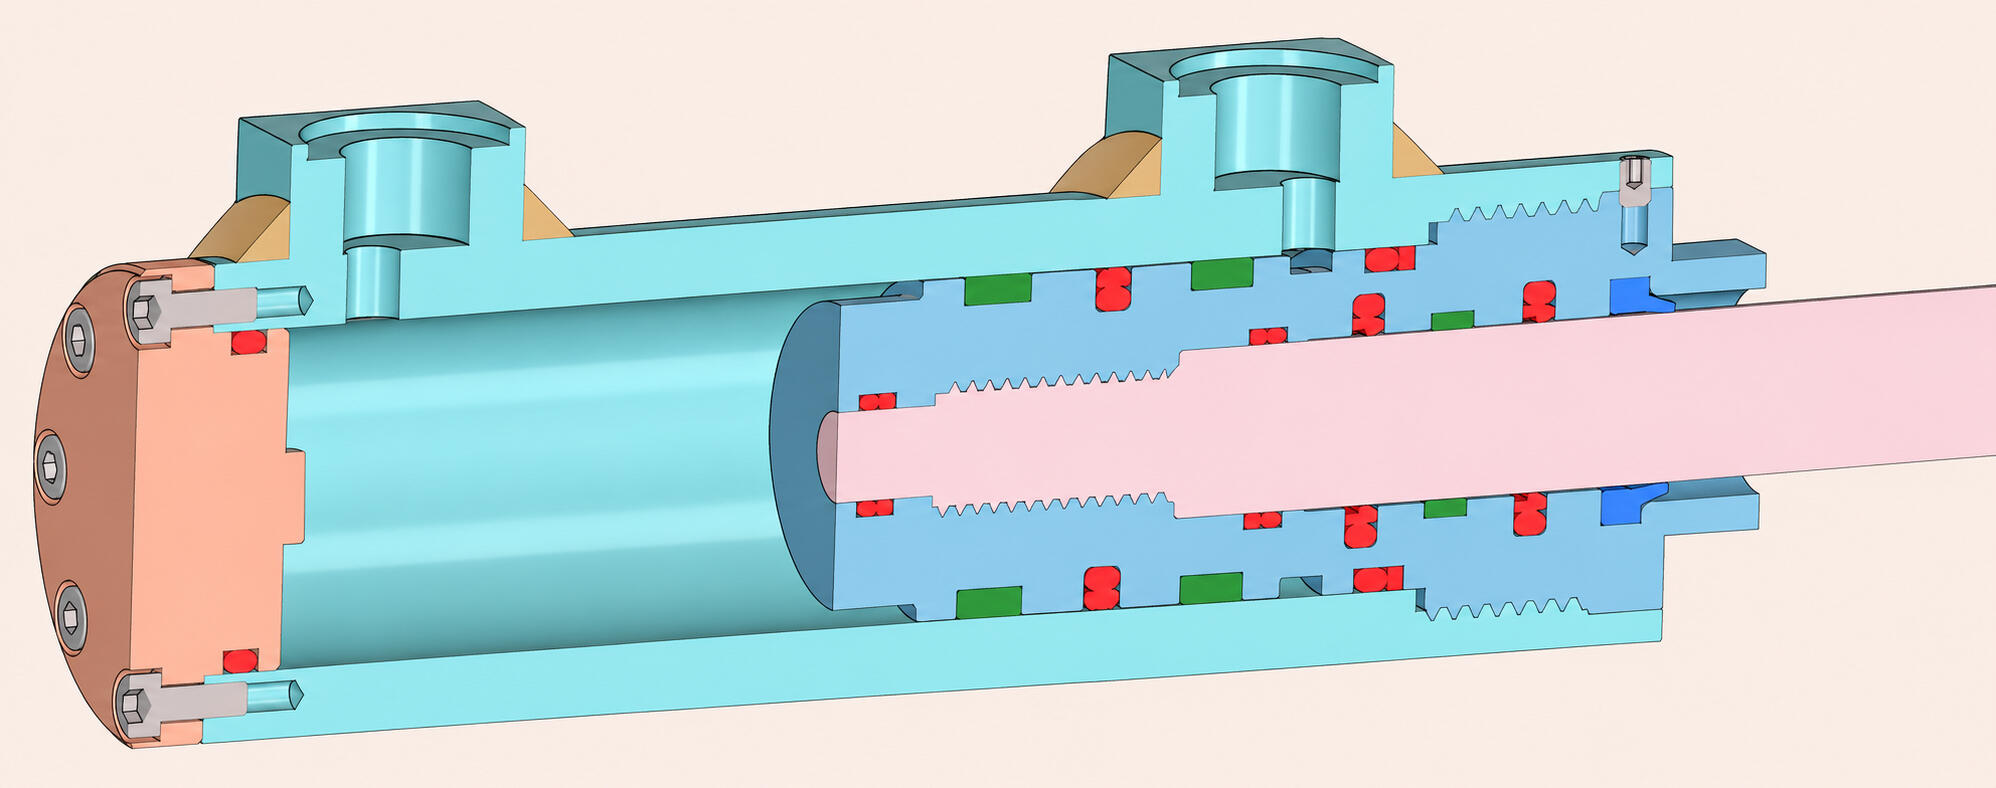
Ripropongo la sezione del cilindro idraulico (in questo caso il valore della corsa è di 50 mm) per esaminare le tenute previste per il suo corretto funzionamento. Le tenute si distinguono in base a tre colori:
• Rosso: individua gli O-Ring (OR), configurati con o senza anello antiestrusione.
• Verde: indica le fasce guida, destinate a guidare lo stelo nel suo moto rettilineo.
• Blu: rappresenta il raschiatore.
I componenti sono stati selezionati tramite il configuratore ufficiale del costruttore Trelleborg, definendo i modelli esatti in base ai seguenti parametri operativi: velocità massima di scorrimento di 0,2 m/s, temperatura di lavoro compresa tra -5°C e 80 °C e pressione massima di 21 MPa.
E le cave corrispondenti sono state realizzate in accordo con le indicazioni del costruttore per garantire il perfetto alloggiamento delle proprie tenute.
analisi fem del fondello
Ipotizzando che il cilindro compia meno di 10.000 ~ 20.000 cicli totali in tutta la sua vita (es. cilindri stabilizzatori di un mezzo pesante che si muovono poche volte al giorno, o cilindri di manutenzione), basterà un'analisi statica delle sollecitazioni per valutarne l'entità della tensione massima di Von Mises a cui è sottoposto.
Eseguirò l'analisi statica alla pressione di picco massima stimata (che abbiamo valutato essere di 21 MPa, generata da colpi d'ariete o arresti bruschi).
Si farà riferimento ad un coefficiente di sicurezza prudenziale (almeno 2.5 o 3 rispetto allo snervamento del materiale).
Di seguito riporto l'immagine dei vincoli. È stato applicato un vincolo di geometria fissa sulle superfici colorate in bianco/rosso e relative alle facce bloccate tra camicia e sottotesta delle viti.
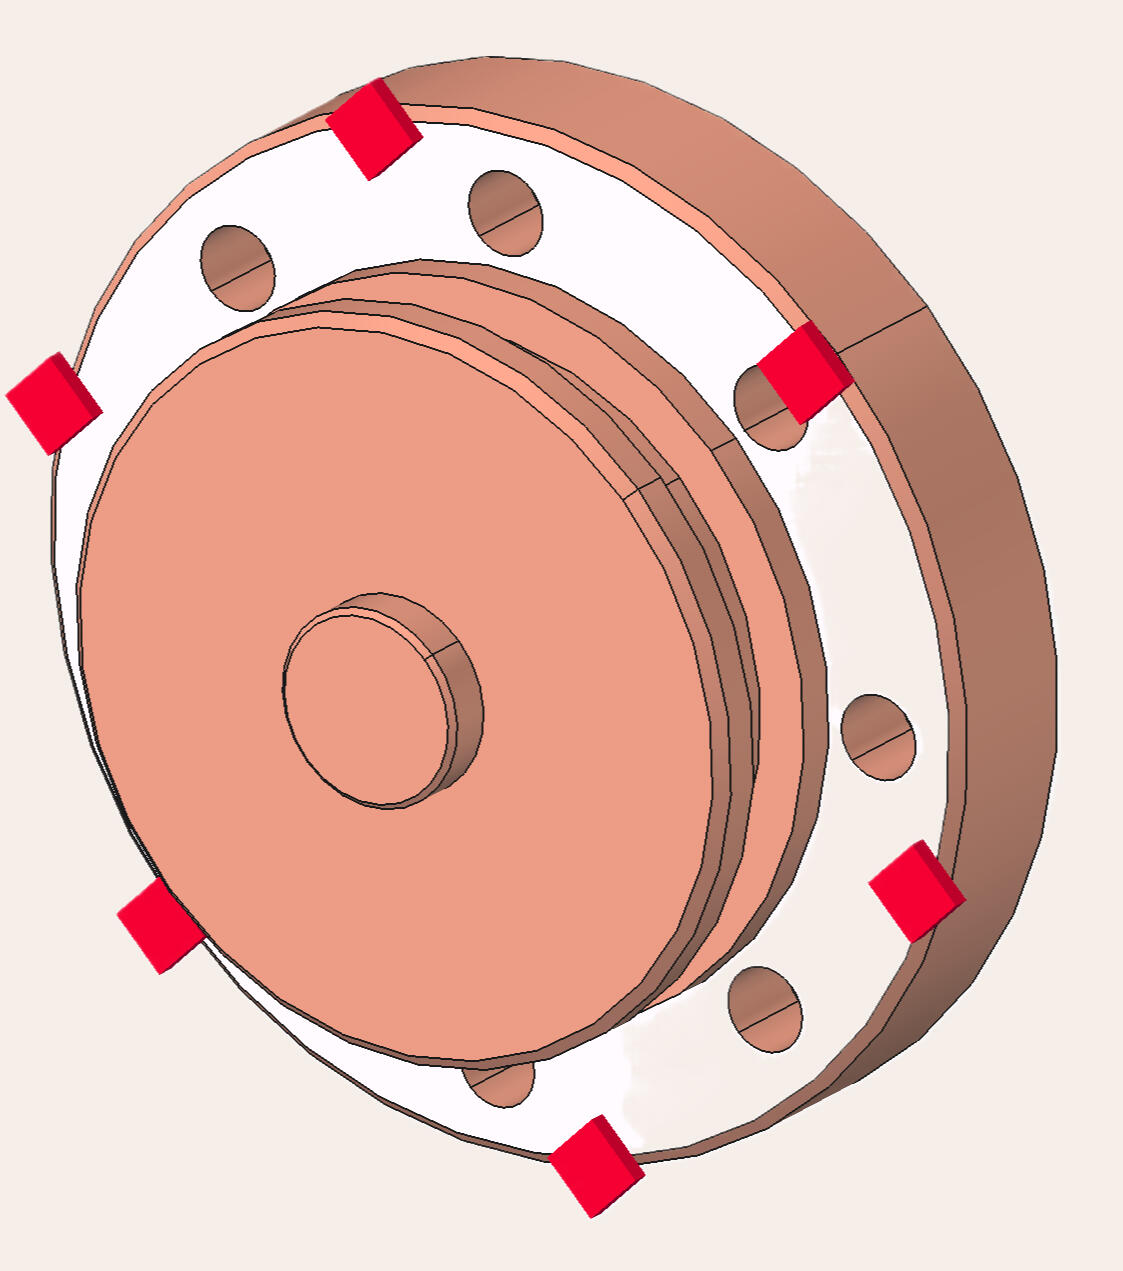
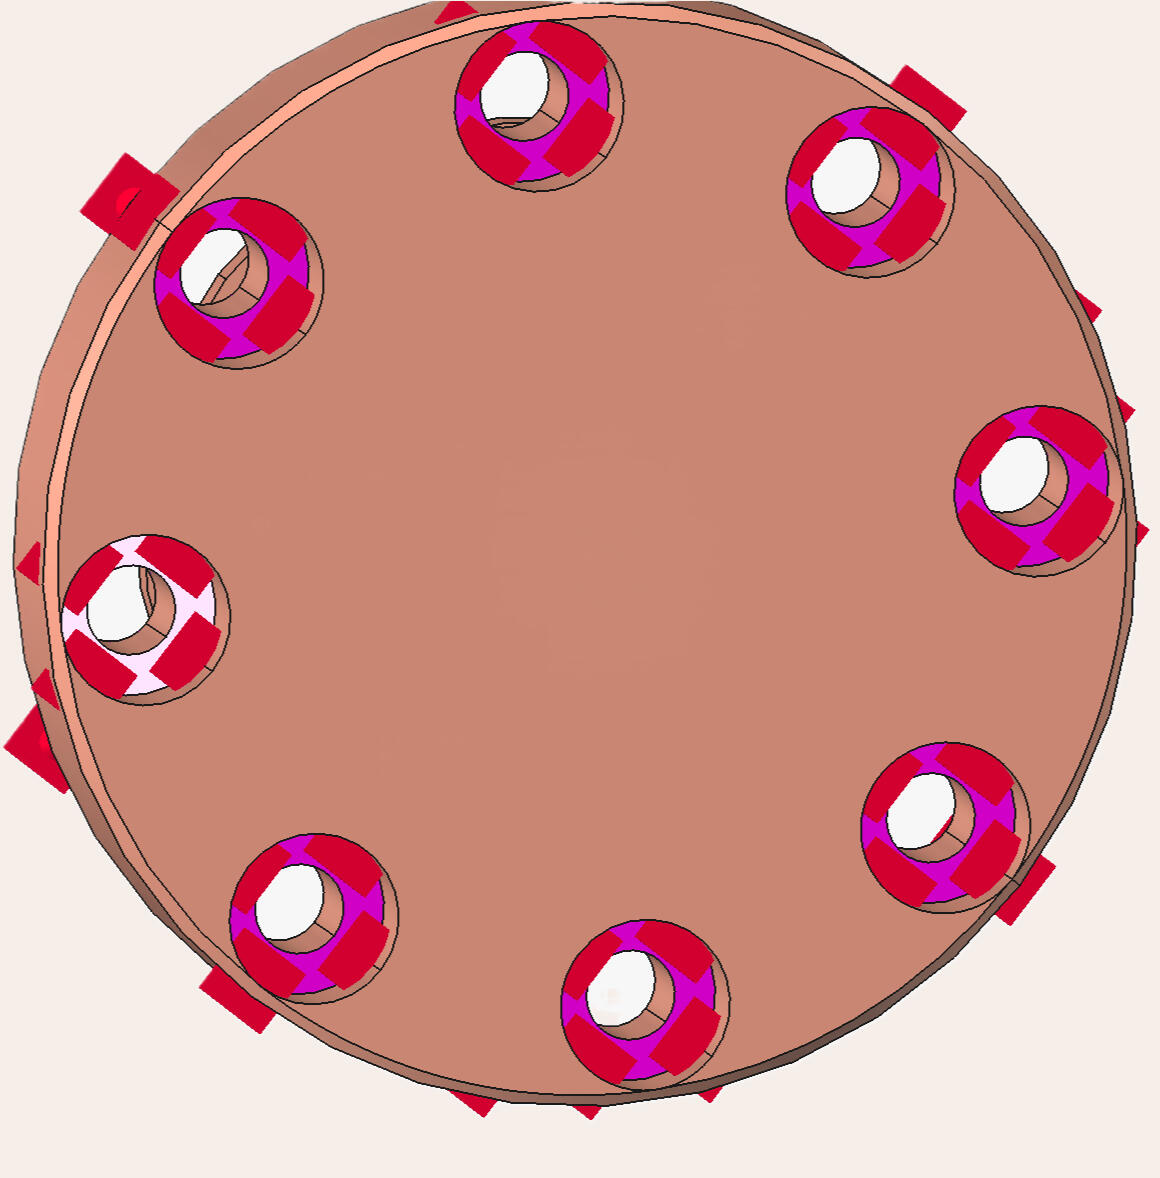
Applicando al modello 3D una pressione di 21 MPa sulla faccia interessata, eseguirò un'analisi statica per valutare la coerenza dei risultati in relazione alla geometria e alla resistenza del materiale. Per il fondello è stato scelto l'acciaio S355; l'analisi permetterà di individuare la sollecitazione massima secondo Von Mises e di definire un coefficiente di sicurezza adeguato al funzionamento.
(In una fase successiva, lo studio verrà integrato con un'analisi a fatica per scongiurare il rischio di rottura qualora i cicli di lavoro previsti superino la soglia dei 10.000 ~ 20.000).
Mostro l'immagine relativa all'analisi statica eseguita.
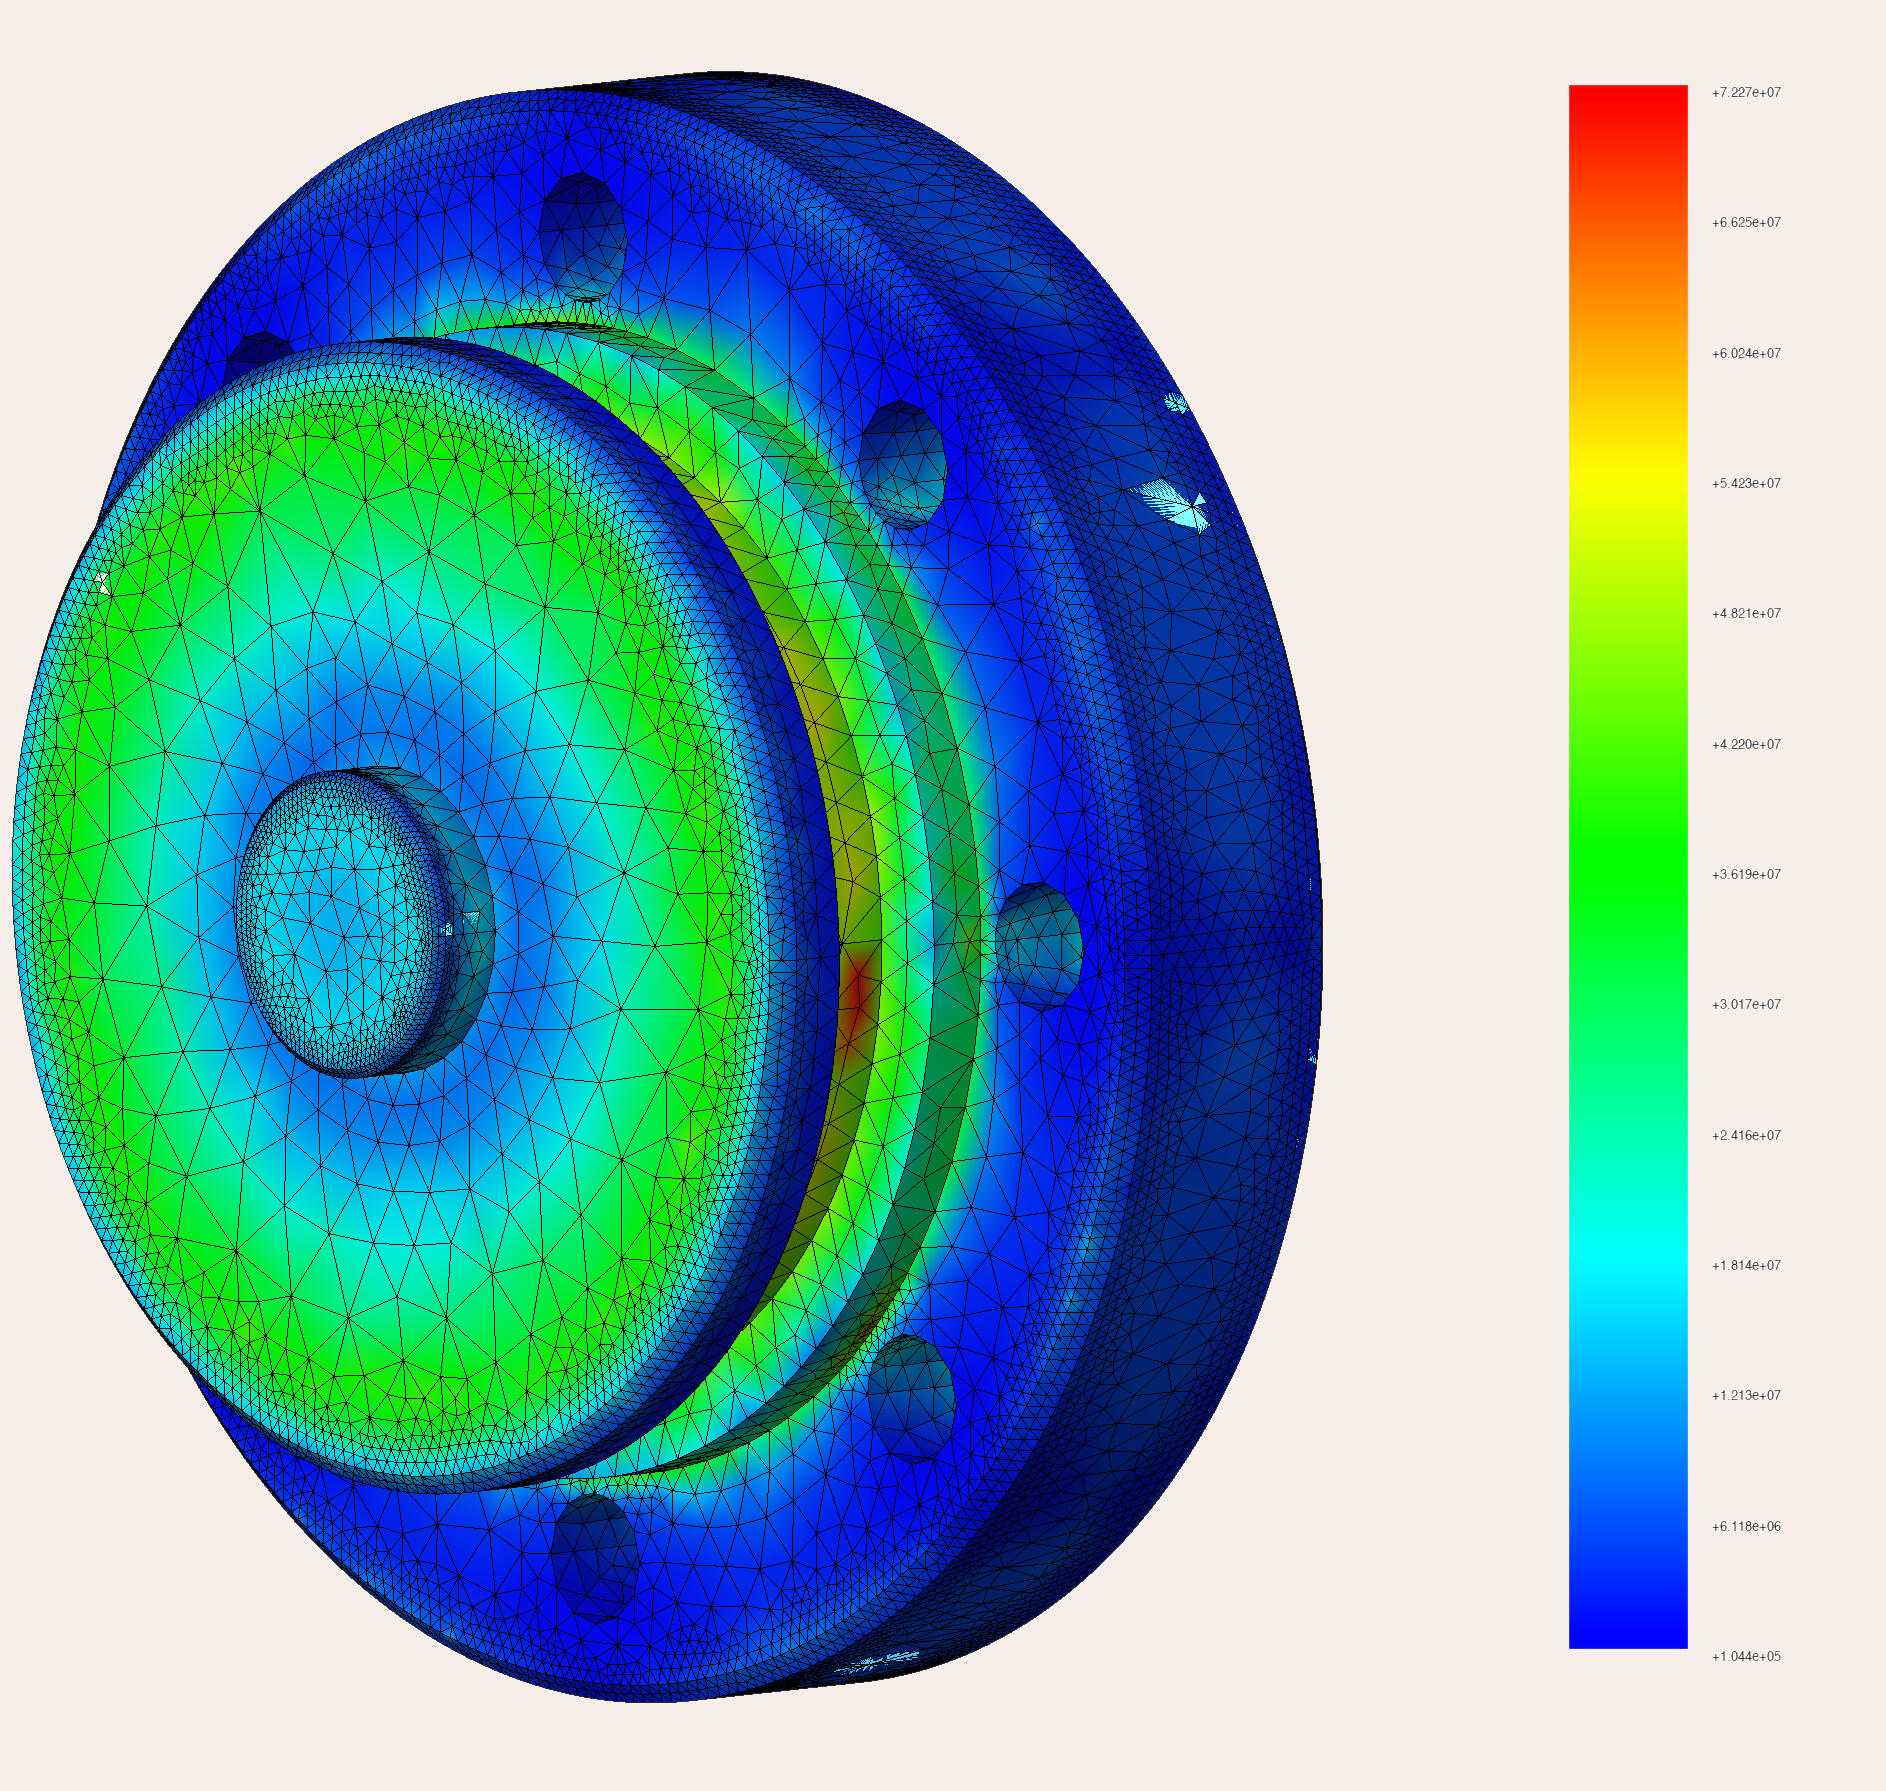
I risultati sono in Pa, il valore massimo è di 72270 kPa, che corrisponde ad una tensione massima secondo Von Mises di 72 MPa.
Considerando l'impiego dell'acciaio S355, caratterizzato da una tensione di snervamento di 355 MPa, il coefficiente di sicurezza statico effettivo risulta pari a 4,9. Un simile valore si colloca ben al di sopra delle soglie critiche di collasso statico, garantendo un comportamento strutturale ampiamente sicuro.
Questo ampio margine non è un semplice sovradimensionamento, ma rappresenta una scelta ingegneristica deliberata. Nei prossimi giorni, infatti, il componente sarà sottoposto a un'analisi di fatica ad alto numero di cicli; per questo motivo, mi dedicherò all'aggiornamento di questa sezione del portfolio.
Mantenere una sollecitazione statica iniziale così contenuta costituisce un'ottima strategia per mitigare i rischi di innesco e propagazione delle cricche tipici dei regimi ciclici più severi, assicurando l'affidabilità del fondello a lungo termine.
calcolo resistenza a trazione viti del fondello
8 viti M3 a testa cilindrica classe 12.9 tengono fissato il fondello sulla camicia. Eseguirò il calcolo a trazione per 1 di queste viti in accordo con la norma EN 1993-1-8.
La singola vite può sopportare una forza di trazione di 4346 N. 8 viti ne sopporteranno 8 volte questo valore di carico, per cui 34768 N.
Il carico che si scarica sul fondello è dato dalla pressione di 21 MPa moltiplicato per 707 mm^2, che è l'area del fondello di 30 mm di diametro, che è appunto l'alesaggio della camicia.
Per cui la forza di spinta sul fondello è data da 14847 N. Ben al di sotto del carico di 34768 N a cui può essere soggetto.
analisi fem della camicia
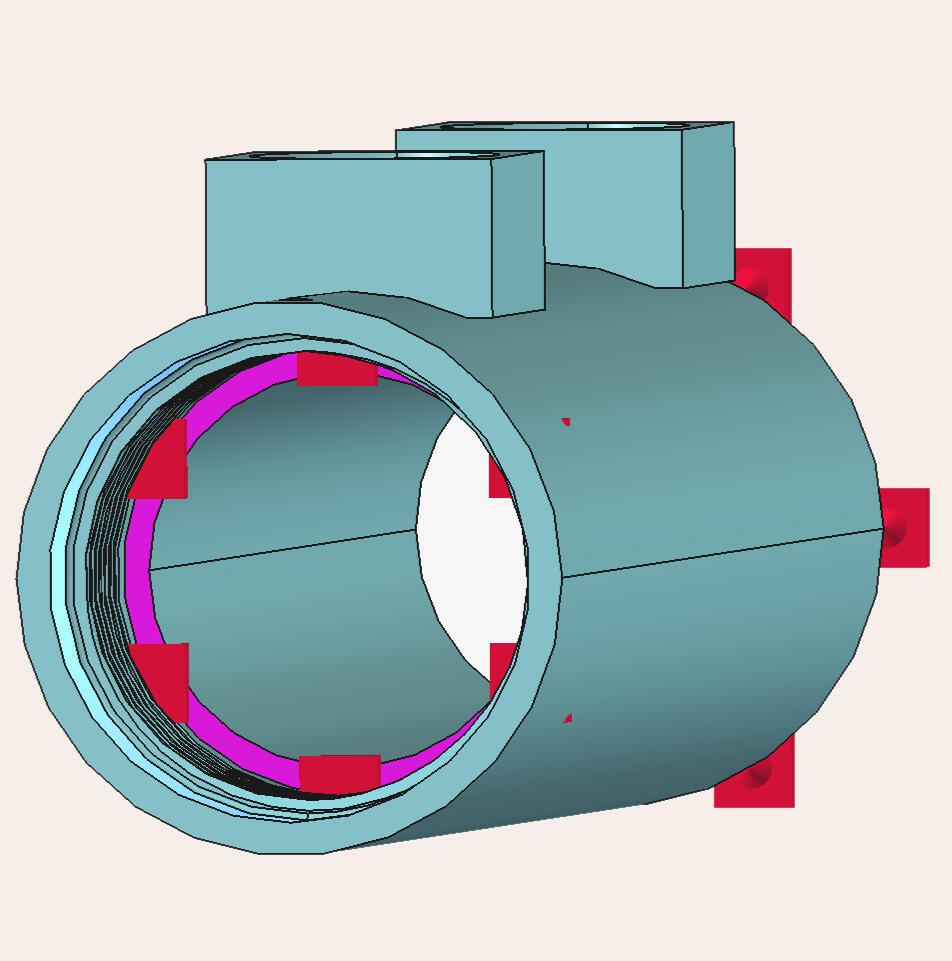
L'analisi FEA della camicia verrà riportata di seguito. Riporterò anzitutto i vincoli di geometria fissa applicati alla camicia.
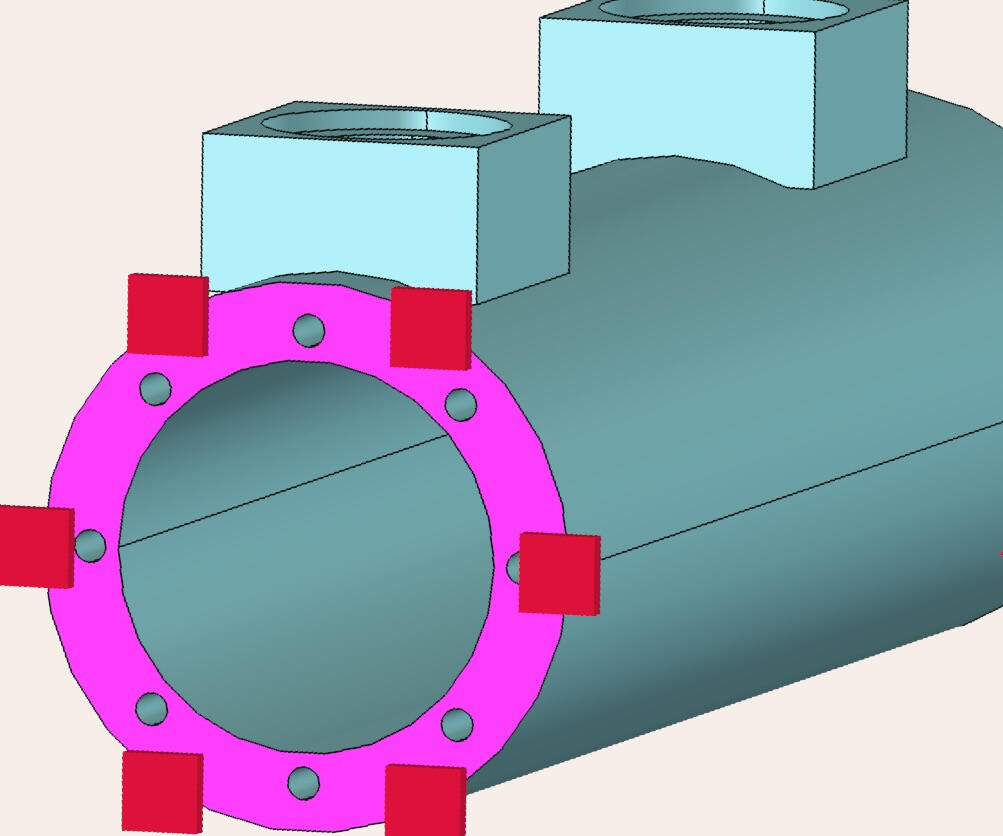
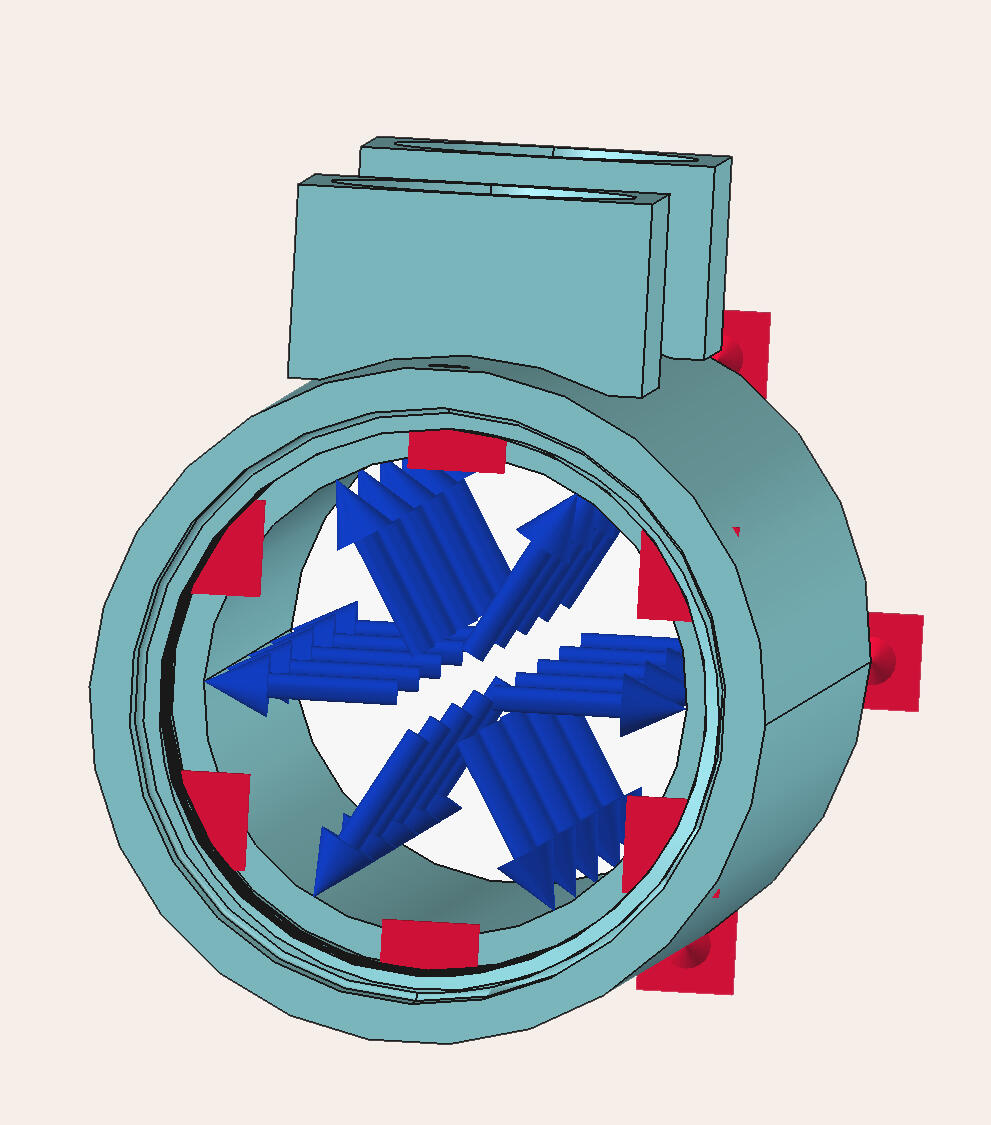
A questo punto inserirò il carico radiale di 21 MPa sulla superficie interna della camicia.
E mostrerò i risultati ottenuti tramite analisi FEA.
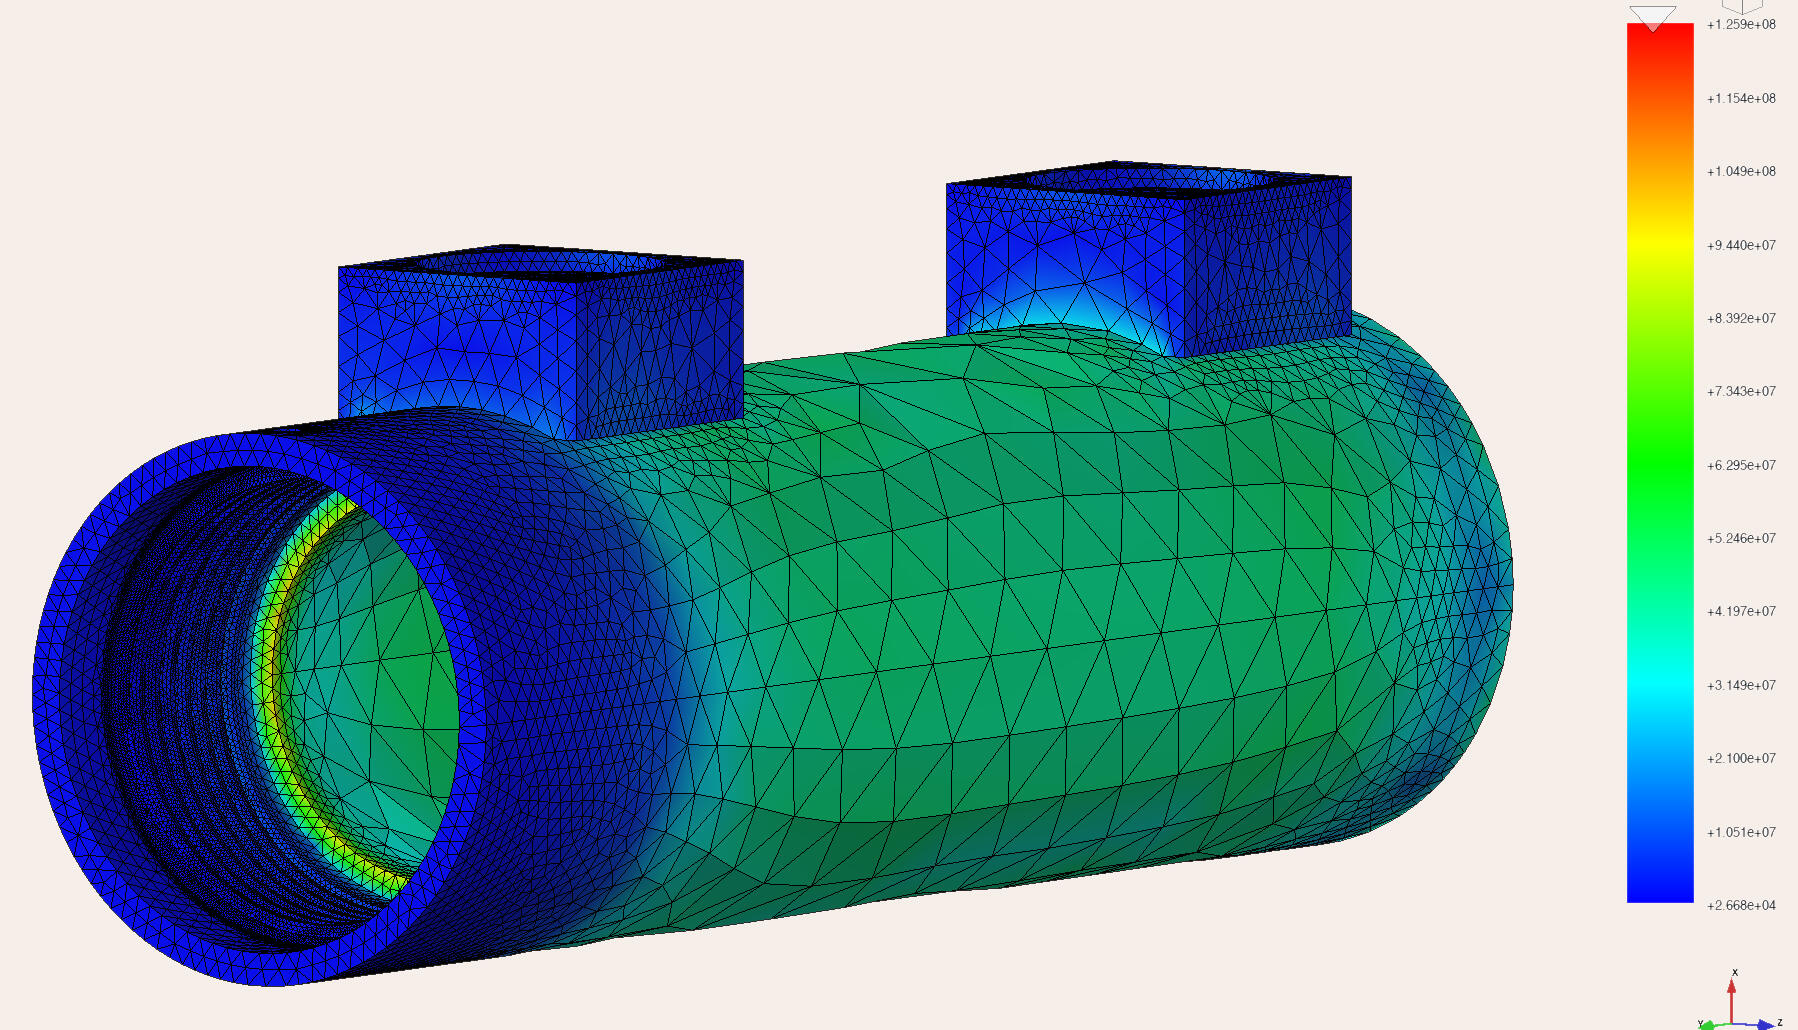
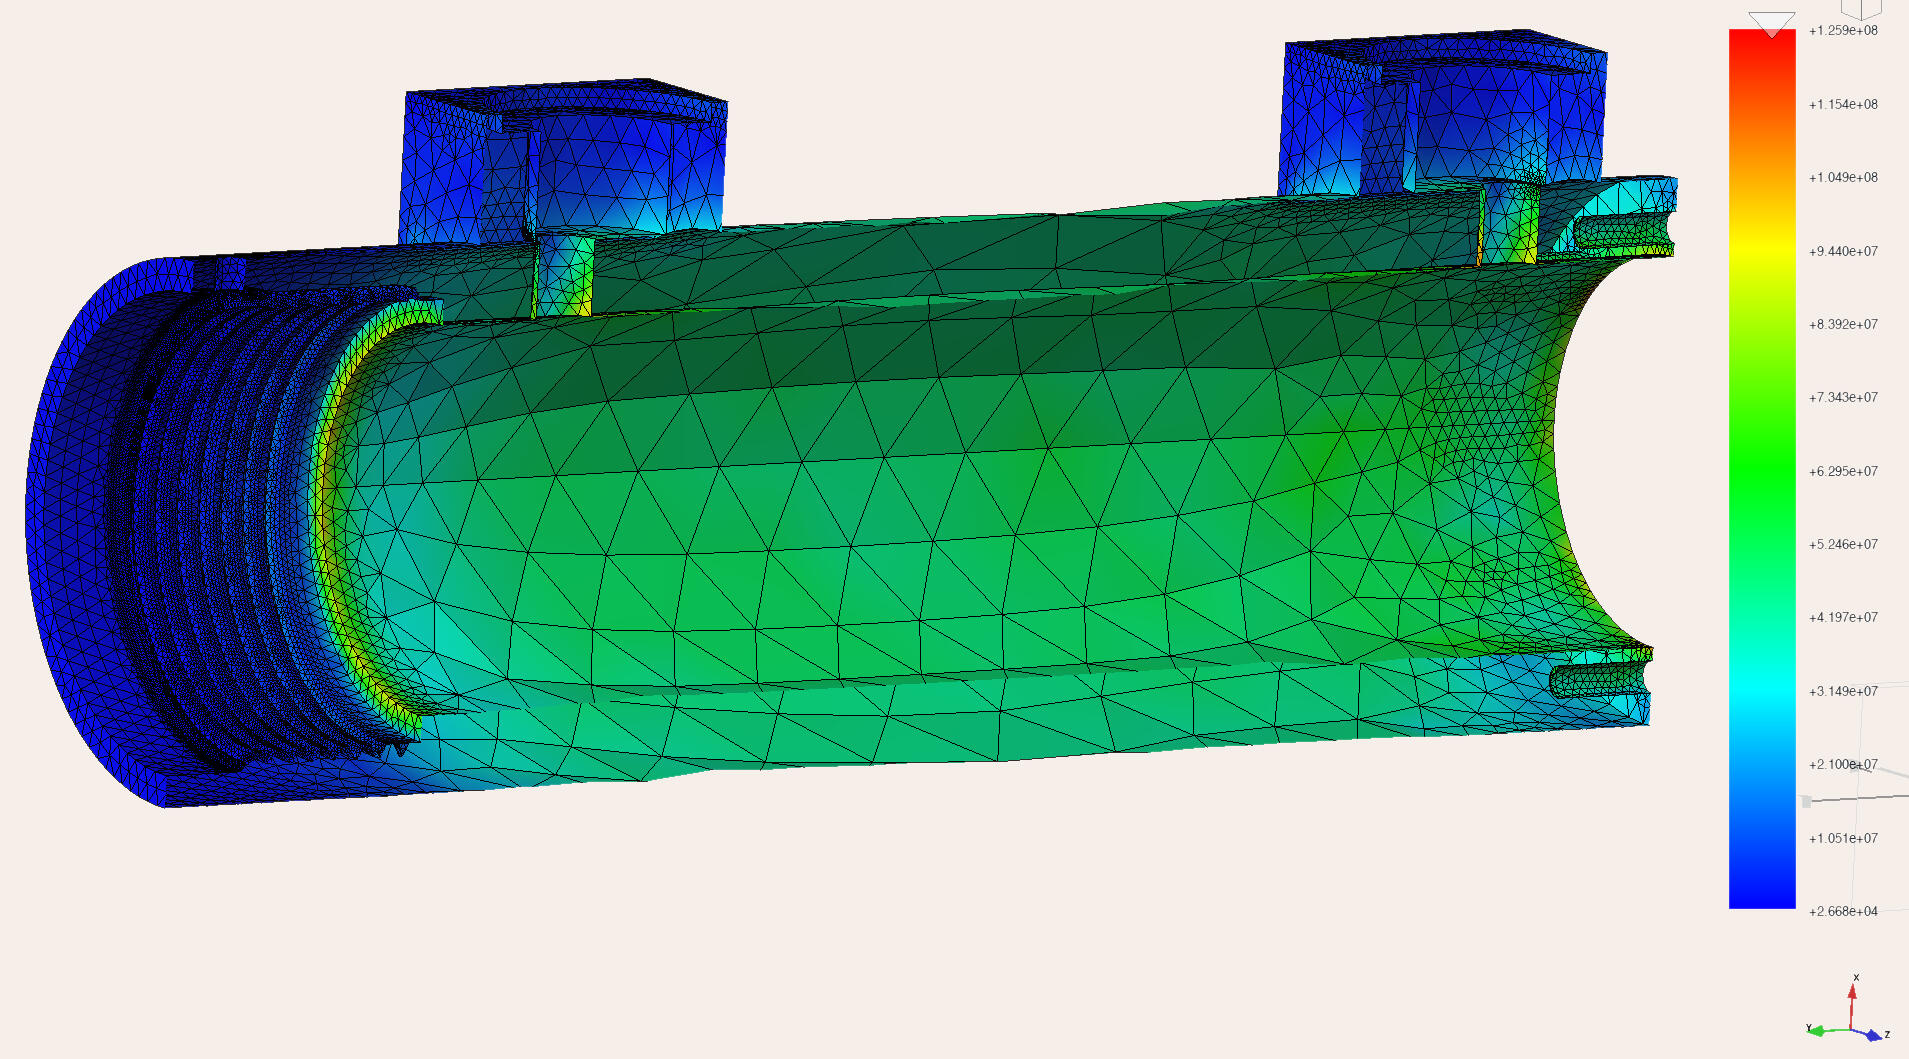
I risultati dell'analisi, espressi in Pascal, evidenziano un picco di 125900 kPa, equivalente a una tensione massima di Von Mises di 125,9 MPa. Con l'adozione dell'acciaio E355 (tensione di snervamento di 355 MPa), si ottiene un coefficiente di sicurezza statico effettivo di 2,8. Questo margine, decisamente superiore ai limiti critici di cedimento, assicura la piena stabilità e sicurezza della struttura. Come poi, si era anche visto al termine dell'analisi analitica riportata ad inizio relazione, eseguita secondo la norma UNI EN 13445-3.
Per completare l'analisi manca l'analisi a carico di punta dello stelo, che realizzerò in fase di revisione del portfolio nel giro di alcuni giorni.
Note legali e Disclaimer
Il progetto "Progettazione di un cilindro idraulico" è un caso di studio realizzato esclusivamente a scopo dimostrativo, didattico e di portfolio personale. I calcoli analitici, le simulazioni FEA e i modelli 3D sono elaborazioni originali dell'autore e non costituiscono una progettazione esecutiva certificata per la produzione industriale o la messa in servizio. L'autore declina ogni responsabilità per eventuali danni derivanti dall'uso improprio o dalla replica non autorizzata dei dati qui riportati.
Tutti i marchi commerciali, i loghi e i nomi di software o componenti citati (tra cui SOLIDWORKS e Trelleborg) appartengono ai rispettivi proprietari e sono menzionati esclusivamente a fini descrittivi e tecnici.